English
 русский
 عربى
 Deutsch
القالب المصمم جيدًا هو الفرق بين القالب الذي يطير خلال الإنتاج والقالب الذي يحترق خلال الميزانية في اللقطات التجريبية. في صب الألومنيوم بالقالب، يحافظ القالب على الهندسة القابلة للتحقيق، وجودة السطح، واتساق الأبعاد، ووقت الدورة قبل إنتاج الجزء الأول على الإطلاق. إذا كان القالب ضعيفًا، فلا يمكن تعويض مهارة المشغل وقوة الضغط وسرعة مركز المعالجة.
يشرح هذا الدليل ما هو قالب صب الألومنيوم، وما هي المكونات المهمة، وما هي معلمات التصميم التي تستحق أكبر قدر من المراجعة، وكيفية تقييم مورد القالب بحيث يتم العثور على نقاط الضعف قبل إطلاق الأدوات، وليس بعد ذلك.
ما هو قالب صب قالب الألومنيوم؟
قالب صب الألومنيوم بالقالب، والذي يسمى عادةً بالقالب، عبارة عن أداة فولاذية قابلة لإعادة الاستخدام تعطي الألومنيوم المنصهر شكله النهائي تحت ضغط عالٍ وسرعة عالية. يحتوي القالب على نصفين من الصلب المتصلب. يبقى قالب الغطاء على اللوح الثابت ويحتوي على التجويف الموجود على جانب الحقن، بينما يتحرك قالب القاذف مع شوط الفتح ويحمل المسامير التي تحرر الجزء النهائي.
في الإنتاج، يتم تثبيت النصفين معًا بقوة كافية لمقاومة ضغط الحقن. يتم دفع الألومنيوم المنصهر عند درجة حرارة 600 إلى 700 درجة مئوية تقريبًا إلى التجويف عند ضغوط تصل عادةً إلى 300 إلى 1500 بار، وتتصلب الطلقة في غضون ثوانٍ لأن القالب الفولاذي يتخلص من الحرارة بسرعة. تكرر كل دورة نفس الصدمة الحرارية والميكانيكية، وهذا هو السبب في أهمية درجة الفولاذ القالب والمعالجة الحرارية وتصميم قناة التبريد بقدر أهمية شكل التجويف نفسه.
المكونات الرئيسية لقالب صب الألومنيوم
الأجزاء الفردية من القالب لها تأثير مباشر على سلوك التعبئة، والتصلب، ودقة الأبعاد، وأعمال التشذيب، وعمر الأداة. تعرض هذه القائمة المكونات التي يجب مراجعتها دائمًا في تقييم الأدوات.
| مكون | وظيفة | التأثير الرئيسي |
|---|---|---|
| غطاء القالب (النصف الثابت) | يحمل التجويف على جانب الحقن | يحدد الجانب الثابت للجزء ومنطقة البوابة |
| قالب القاذف (النصف المتحرك) | يحمل دبابيس القاذف والنوى المتحركة | يتحكم في الطرد والإفراج عن القطع |
| نظام عداء | يوجه الألومنيوم المنصهر إلى بوابة التجويف | يؤثر على سرعة التعبئة، وفقدان درجة الحرارة، واتجاه التدفق |
| الفائض والتنفيس | يجمع الواجهة المعدنية الباردة ويخرج الهواء | يحدد مستوى المسامية وملء الحافة |
| دبابيس القاذف | ادفع الصب المتصلب خارج القالب | يحدد العلامات السطحية وقوة التحرير |
| قنوات التبريد | قومي بتدوير الماء أو الزيت داخل القالب | ضبط وقت التصلب، والانكماش، ووقت الدورة |
| النوى المتحركة | ملامح الجانب النموذج وتقويض | يضيف تعقيدًا للآلية ولكنه يحسن شكل الجزء |
رسم القالب ليس مجرد شكل تجويف. إنها خطة حرارية وتدفقية. إذا كان حجم الفائض صغيرًا جدًا، فإن المسامية تتجمع بالقرب من البوابة. إذا تم وضع قناة تبريد بشكل غير متساو حول قاعدة سميكة، فقد يتشوه الصب عندما تدفعها دبابيس القاذف للخارج. إن مراجعة القالب على هذا المستوى من التفاصيل يمنع حدوث مفاجآت لاحقًا في الإنتاج التسلسلي.
عوامل تصميم القالب التي تتحكم في جودة الجزء
يمكن إرجاع معظم عيوب الصب إلى القرارات المتخذة قبل قطع الفولاذ. هذه هي العوامل التي يجب مراجعتها أولاً.
مشروع الزوايا
تحتاج الجدران الموازية لاتجاه فتح القالب إلى مستدق يسمى المسودة. بدون سحب كافٍ، ترتفع قوة القذف، وتتمزق الأسطح، وتترك دبابيس القاذف علامات عميقة. بالنسبة لصب قوالب الألومنيوم، تعتبر 0.5 إلى 2 درجة على الجدران الخارجية و1 إلى 3 درجات على الجدران الداخلية أو العميقة نقطة بداية واقعية. تحتاج الجيوب العميقة والأضلاع الداخلية إلى مزيد من الاستدقاق.
سمك الجدار
يعمل صب الألومنيوم بشكل أفضل مع الجدران الموحدة. يتم تصميم العلب الهيكلية النموذجية بسمك يتراوح من 2 إلى 4 مم، ويجب حفر الأجزاء السميكة أو تقويتها بأضلاع. عندما تلتقي الأجزاء الرفيعة والسميكة بدون انتقال، فإن الانكماش في القسم الأكثر سمكًا يخلق مسامية أو علامات غاطسة تظهر فقط بعد المعالجة الآلية.
شرائح وأضلاع
تمنع الزوايا الداخلية الحادة تدفق المعدن وتصبح مركزات ضغط في الخدمة. يجب على مصمم القالب إضافة نصف قطر شرائح في الزوايا الداخلية واستخدام الأضلاع لتقوية المناطق المسطحة. يحافظ هذا الأسلوب على خفة الجزء مع الحفاظ على الصلابة، وهو أمر مهم لتطبيقات مبيت السيارات.
تخطيط البوابات والتبريد
يحدد موضع البوابة كيفية ملء التجويف، ومكان تشكل خطوط اللحام، ونوع التشذيب المطلوب بعد اللقطة. يحدد تخطيط قناة التبريد اتجاه التصلب. عند موازنة التعبئة والتبريد، يظل التشوه والمسامية ووقت الدورة تحت السيطرة.
نطاقات التصميم النموذجية لقالب صب الألومنيوم
| معلمة التصميم | نطاق نموذجي |
|---|---|
| زاوية المشروع، الجدران الخارجية | 0.5 إلى 2 درجة |
| زاوية المشروع والجدران الداخلية والأضلاع | من 1 إلى 3 درجات |
| سمك الجدار الاسمي | 2 إلى 4 ملم |
| بدل المعالجة للأسطح النهائية | 0.5 إلى 1.5 ملم |
| الحد الأدنى لنصف قطر فيليه | 0.5 إلى 1 ملم |
الأنواع الشائعة من القوالب في صب الألومنيوم
يعتمد نمط القالب الذي تختاره على مرحلة المنتج وحجم الإنتاج.
- يموت النموذج الأولي: أدوات مبسطة تنتج عددًا صغيرًا من العينات للتحقق من صحة التصميم. فهي سريعة التعديل وأرخص بكثير من أدوات الإنتاج.
- يموت الإنتاج: قوالب فولاذية صلبة مصممة لعشرات الآلاف من الطلقات. التكلفة الأولية أعلى، ولكن التكلفة لكل جزء تنخفض.
- يموت تجويف واحد ومتعدد التجاويف: تجويف واحد يصنع جزءًا واحدًا في كل دورة؛ تعمل التجاويف المتعددة على زيادة الإنتاج ولكنها تتطلب عداءًا متوازنًا لتجنب الحشو غير المتناسق.
- وفاة الوحدة: يتم تركيب إدخالات تجويف قابلة للتبديل في قاعدة قالب مشترك، وهي مناسبة تمامًا للكميات المتوسطة وتغييرات الأجزاء المتكررة.
- يموت تقليم: قوالب ثانوية تستخدم مع مكبس لتقليم العداء والفيضانات والفلاش من الجزء المصبوب.
غالبًا ما يتم الاستهانة بقوالب القطع في ميزانية الأدوات. تعد إزالة الفلاش عملاً لا يمثل قيمة مضافة، كما أن قالب القطع المحاذاة بشكل سيئ يمكن أن يؤدي إلى إتلاف عملية الصب التي اجتازت العملية الرئيسية بالفعل.
 قالب تشذيب دقيق مصبوب لإزالة الفلاش بشكل موثوق يجمع هذا المورد بين تصميم القالب، وصب القوالب، والمعالجة اللاحقة في موقع واحد، مع آلات ذات حمولة كبيرة وفحص CMM/CT لدعم دقة أدوات القطع وحماية المصبوبات النهائية. عرض المنتج →
ما الذي يجب التحقق منه عند اختيار مورد قوالب صب الألومنيوم
معظم المشاريع تفشل ليس لأن شكل التجويف خاطئ، ولكن لأن المورد لا يستطيع إثبات أن القالب صحيح. تحقق من هذه النقاط قبل التوقيع على عقد الأدوات.
درجة الفولاذ والمعالجة الحرارية
عادة ما تكون القوالب المتميزة لصب قوالب الألومنيوم مصنوعة من فولاذ أداة H13، ومقوى، ومعالج السطح لمقاومة فحص الحرارة والغسيل. اطلب شهادة المواد وسجل المعالجة الحرارية. إذا كان الفولاذ أو المعالجة غامضة، فإن عمر القالب واتساق الصب سيكون غير مؤكد.
محاكاة قبل القطع
يمكن للمورد الذي يقوم بمحاكاة تعبئة القالب والتصلب اكتشاف مصائد الهواء والإغلاق البارد وتقليص العيوب قبل قطع الفولاذ. ثم تؤكد اللقطات التجريبية المحاكاة، بدلاً من الاعتماد على التجربة والخطأ في الصحافة.
التحقق من الجودة الأبعاد والداخلية
يجب التحقق من أبعاد التجويف، وملامسة خط الفراق، ومواضع دبوس القاذف، ومواقع قنوات التبريد على جهاز قياس الإحداثيات. بالنسبة لختم المصبوبات الحرجة، يجب فحص المسامية داخل الجزء باستخدام الأشعة السينية أو الأشعة المقطعية الصناعية. القالب الذي يتم تسليمه بدون هذه السجلات يحمل مخاطر خفية.
ملكية العملية
القالب هو نصف معادلة الإنتاج فقط. تؤثر إعدادات الماكينة، ومعالجة الأجزاء بعد الطرد، وإزالة مخزون الآلة، على البعد النهائي. الشراكة مع الشركة المصنعة لصب الألومنيوم المتكامل إن تصميم القالب في نفس المصنع يختصر دورات التكرار ويبقي المسؤولية في مكان واحد.
لماذا يقلل شريك القالب والصب المتكامل من المخاطر
عندما يتم تصميم القالب في نفس المنشأة التي تدير المطبعة ومركز التصنيع، فإن ردود الفعل تكون فورية. يتم تحليل مؤشر المسامية في اللقطة الأولى في نفس اليوم، ويمكن تعديل التجويف بدون حلقة تفاوض بين البائعين المنفصلين. بالنسبة للبرامج الحساسة للوقت، يؤدي ذلك إلى تقصير وقت التطوير بشكل مباشر.
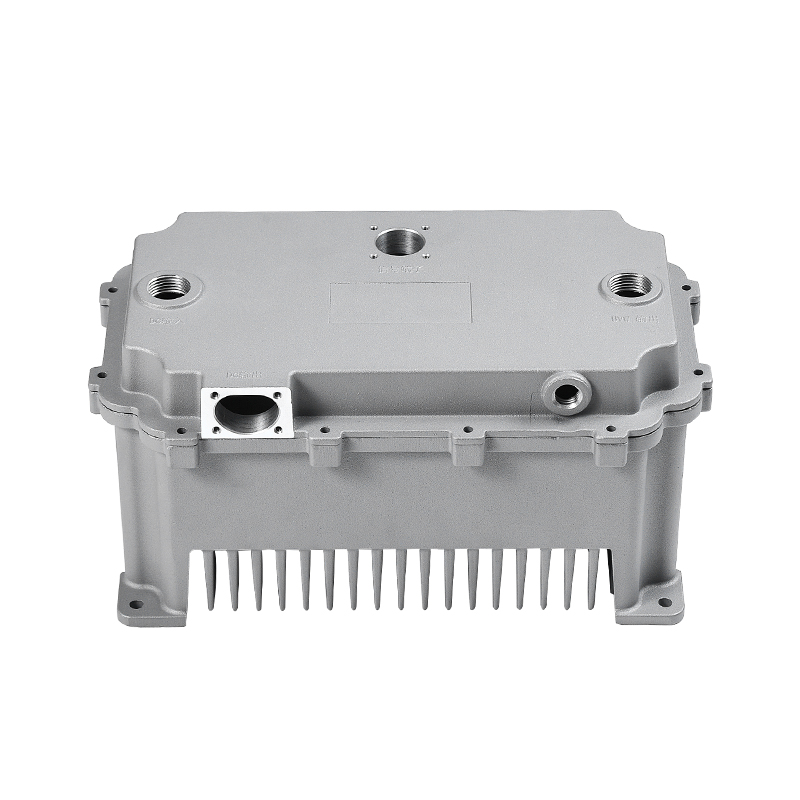
التكامل مهم للغاية بالنسبة للأجزاء ذات الميزات الداخلية المعقدة، أو متطلبات الختم، أو الجدران الرقيقة، لأنه يتم حل هذه الميزات في مرحلة القالب. يؤثر الصب الدقيق بشكل مباشر على موثوقية الأجزاء الهيكلية مثل علب محركات مركبات الطاقة الجديدة ، حيث تعمل دقة الأبعاد والبنية المجهرية الكثيفة على حماية ملاءمة التجميع وأداء التبريد.
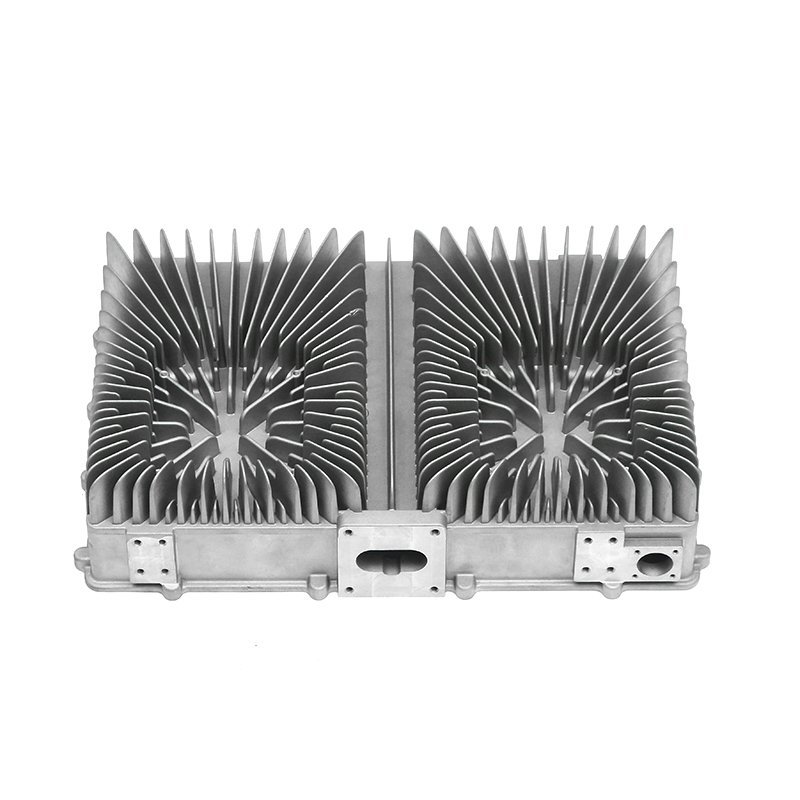
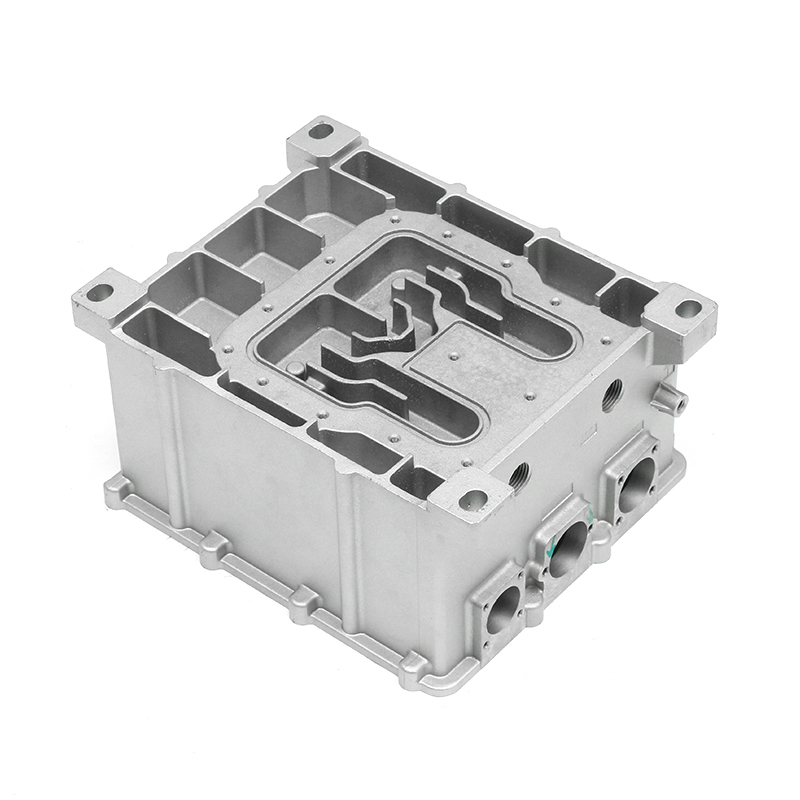
 يتم صب غلاف محرك الطاقة الجديد مع مراقبة الجودة المتكاملة تتطلب علب المحركات القوة والتصميم خفيف الوزن وتبديد الحرارة ومقاومة التآكل. يقدم هذا المصنع أدوات وصبًا متكاملين وفقًا لمعايير IATF 16949 وفحصًا متقدمًا للتأكد من الموثوقية الهيكلية. عرض المنتج →
في Ningbo Fenda New Energy Technology، يعمل هذا النموذج المتكامل على موقع مساحته 15000 متر مربع مع 6 آلات صب قوالب الألومنيوم من 400 إلى 2000 طن، و80 مركزًا للتصنيع الدقيق عالي السرعة، وأكثر من 30 وحدة معالجة خاصة تغطي اللحام بالتحريك الاحتكاكي وتصنيع التفريغ الكهربائي، ومعدات الفحص التي تشمل آلات القياس المنسقة، والتصوير المقطعي الصناعي، وأجهزة قياس الطيف، وأجهزة اختبار ضيق الهواء المتعددة. يقوم الفريق الهندسي الذي يصمم القالب أيضًا بالتحقق من أداء الصب والتصنيع والختم النهائي بموجب نظام إدارة الجودة IATF 16949.
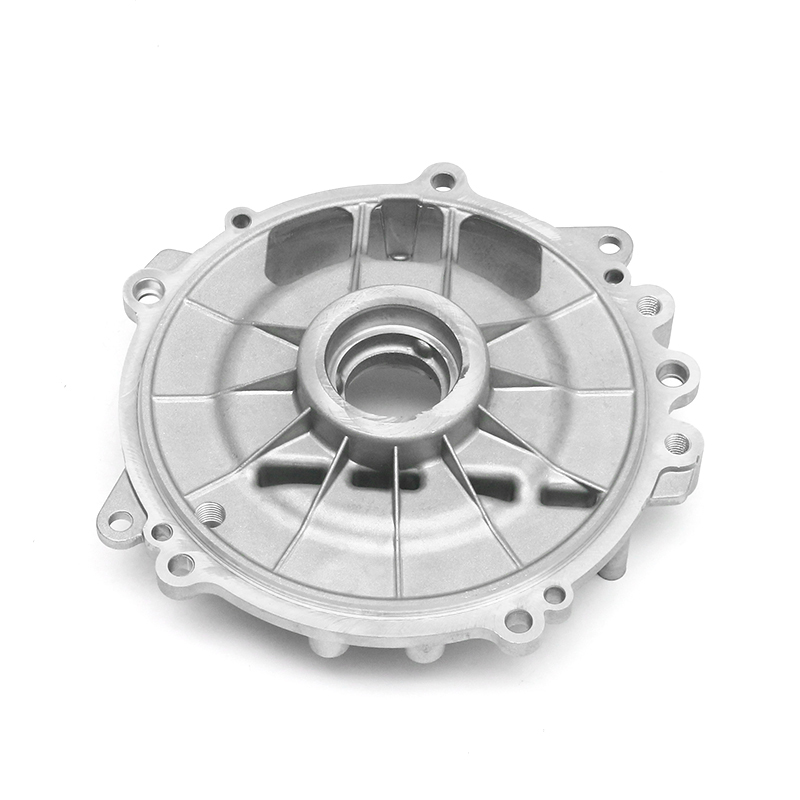
بالنسبة للعلب التي يجب أن تحتوي على الضغط وسوائل التبريد، مثل وحدات التحكم الإلكترونية المبردة بالماء، يجب أن يتحكم تصميم القالب في اتساق الجدران الرقيقة ومسارات التسرب في نفس الوقت. هذه هي بالضبط الهندسة التي تؤتي فيها تجربة الأدوات المتكاملة ثمارها في الإنتاج التسلسلي.
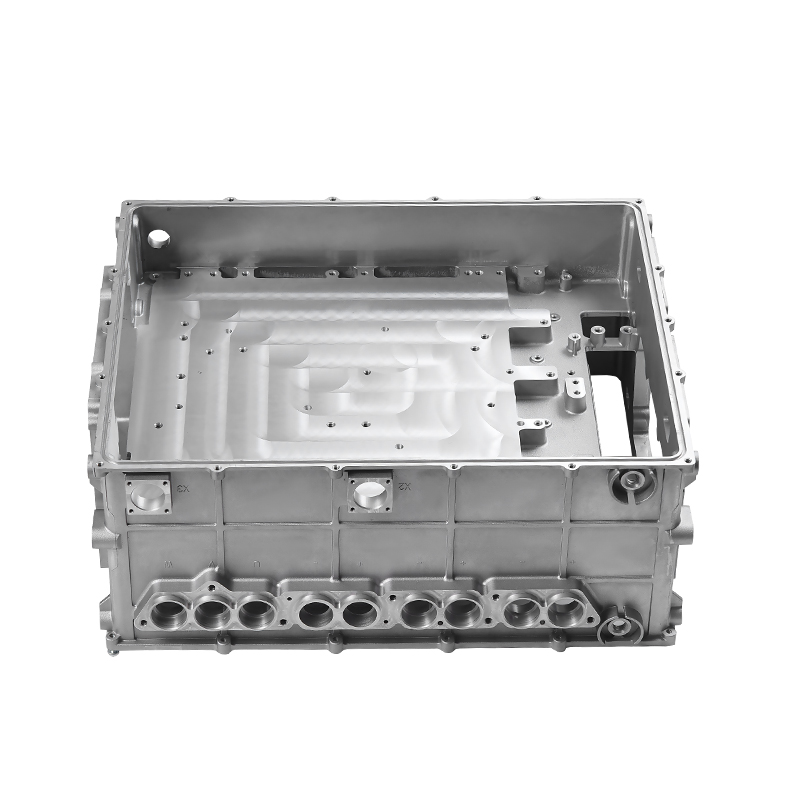 خبرة في صب قوالب التحكم الإلكترونية المبردة بالماء بالنسبة للمبيتات التي يجب أن تحتوي على السوائل وتحافظ على اتساق الجدران الرقيقة، تساعد تجربة القالب والصب المتكاملة لهذا المورد في التحكم في مسارات التسرب وتدعم الإنتاج التسلسلي للوحدات الإلكترونية المختومة. عرض المنتج →